


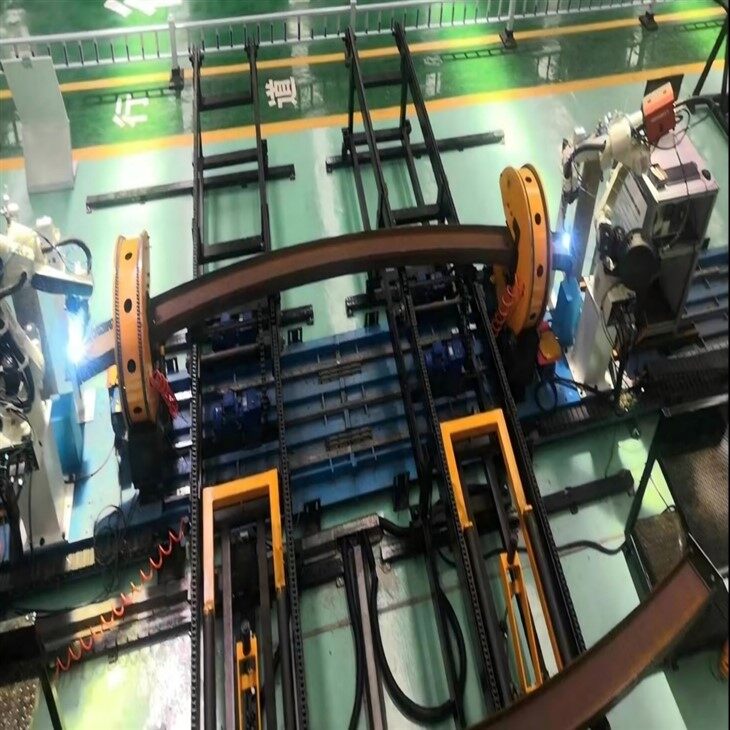
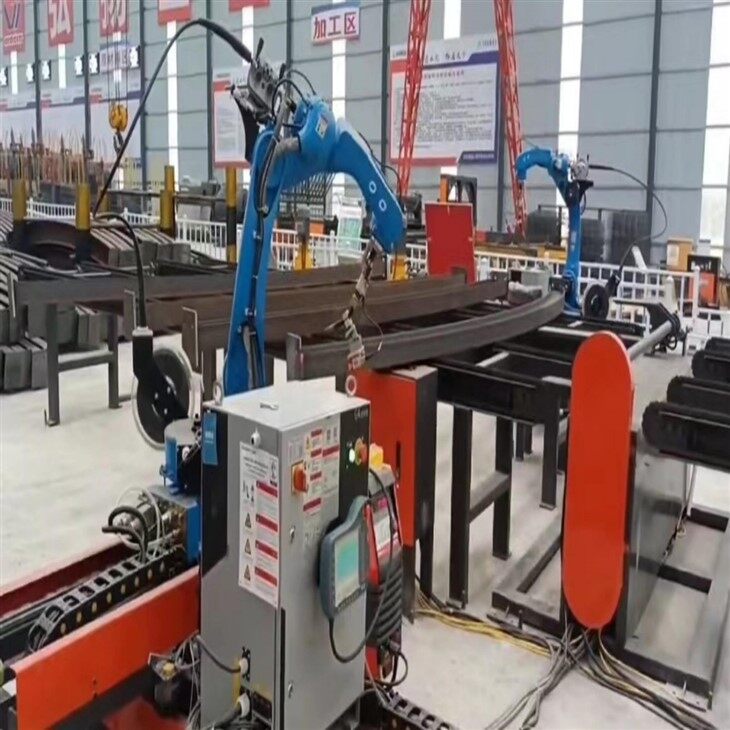
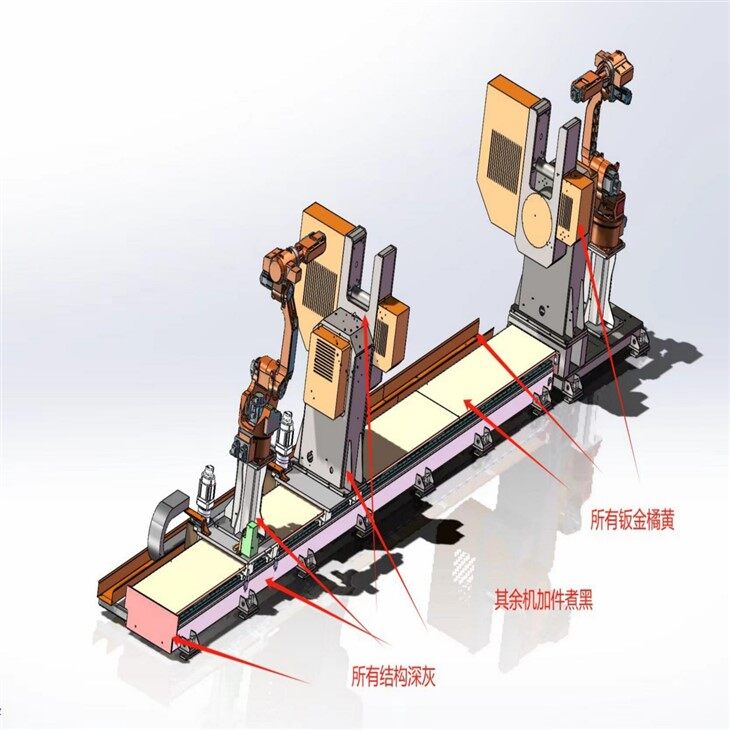
Az acélképző gép gyártó vonalának termék előnyei
Hatékony termelés
Az automatizálási arány 90%-nál nagyobb vagy egyenlő:Az automatikus táplálkozás, a hajlítás, a hegesztés és az ellenőrzési folyamatok integrálásakor az egyfoltos termelési kapacitás naponta eléri a 50-120 darabokat (a specifikációtól függően), amely háromszor hatékonyabb, mint a hagyományos folyamatok .
Gyors penészcsere:A moduláris penész kialakításával a különböző boltív keret modellek közötti váltás csak 30 percet vesz igénybe, így alkalmas több tételre és kis tételű gyártásra .
Pontosság és minőség
Lézeres pozicionálás + PLC vezérlés:Az ívkeret ívhibája kevesebb vagy egyenlő, mint ± 1 . 5 mm/m, és a hegesztési szilárdság megfelel a GB/T 985.1-2008 standardnak, kiküszöbölve a hamis hegesztést és a deformációt.
Online észlelési rendszer:A dimenziók és a hegesztési minőség valós idejű megfigyelése biztosítja a hibás termékek automatikus eltávolítását, elérve a késztermék képesítési arányát, amely nagyobb vagy azzal egyenlő 99 . 2%.
Energiamegtakarítás és költségcsökkentés
Változó frekvencia meghajtó + energia visszanyerés:Az átfogó energiafogyasztás 25% -kal csökken, a hulladéklemez 3% alatt van (szemben a hagyományos folyamatok kb. 8% -ával) .
Hosszú élettartamú kialakítás:A kulcsfontosságú összetevők (például a hidraulikus hengerek és a szervomotorok) az importált márkákból származnak, a meghibásodások (MTBF) közötti átlagos időtartammal (MTBF) 8, 000 óra .
Biztonsági és környezetvédelem
A zárt üzemeltetési terület porgyűjtéssel és hegesztő füsttisztítókkal van felszerelve, és a kibocsátások megfelelnek a GB 16297-1996 szabványoknak . A zajszinteket kevesebb vagy egyenlőre szabályozzák 80dB .
Termékkonfiguráció
A modul standard konfigurációja (frissíthető)
Anyagfeldolgozás:Automatikus etetőgép + egyenesítőgép + lézeres vágógép (felváltja a plazmavágást) .
Főgép kialakítása:Hidraulikus hajlítógép (2000T nyomás), szervo motoros hajlítás (pontosság javult 15%-kal) .
Hegesztési rendszer:6- tengely hegesztő robot (háztartási), importált hegesztőgép (e . g ., fanuc) + vizuális nyomkövető .
Vezérlő rendszer:Siemens PLC + érintőképernyő (alapvető verzió), ipari számítógép + AI folyamat optimalizáló rendszer .
Kiegészítő berendezés:Hűtőtornyok és automatikus rohanásgátló permetező vonalak a hulladékanyag-szállítószalagokhoz .
Tipikus gyártási vonal elrendezése:
Coading → Egyszerűsítés → Vágás → Hajlítás → Hegesztés → Ellenőrzés → Permetezés → Összereprés


Termék -összehasonlítás (vs . Hagyományos gyártási/versengő termékek)
|
Összehasonlító elem |
Ez a gyártósor |
Hagyományos kézműves produkció |
A versenytárs A (félautomata) |
|
Termelékenység |
Napi 120 darab (automatizált) |
20-30 Darabok naponta (a hegesztő képességeitől függően) |
60-80 Darabok naponta (kézi beavatkozás szükséges) |
|
Pontossági szabályozás |
± 1,5 mm/m (teljes folyamat numerikus kontroll) |
± 5 mm/m (nagy hiba a kézi mérésben) |
± 2,5 mm/m (korrekció szükséges a hajlítás után) |
|
Emberi erőforrásigény |
2 ember műszakonként (az anyagok megfigyelése és feltöltése) |
8-10 Váltásonként (beleértve a hegesztőket és a hordozókat is) |
4-5 Váltásonként emberek (több eszközt kell működtetni) |
|
Energiafogyasztási költség |
0,8 jüan darabonként (átfogó villamosenergia -töltés + fogyóeszközök) |
1,5 jüan darabonként (magas hulladék + alacsony hatékonyság) |
1,1 jüan darabonként (nagy energiafogyasztás egyes linkekben) |
|
Környezetvédelmi megfelelés |
Teljesen zárt + tisztító berendezés (a szabványig) |
Nyílt végű feladatok (további helyesbítést igényelnek) |
Alapvető por eltávolítása (egyes linkeket kezeletlen marad) |
Környezeti szempontból megfelelő
Teljesen zárt + tisztító berendezés (megfelel a szabványoknak)
Nyissa meg a műveletet (további helyesbítést igényel)
Alapvető por eltávolítása (egyes linkek kezeletlen maradtak)
Alapvető versenyelőnyök
Költségteljesítmény:Ugyanazon fokú automatizálás esetén az ár 40% -kal alacsonyabb, mint a német márkáké, és a karbantartási költségek szintén alacsonyabbak .
Rugalmasság:Támogatja a gyors váltást az U alakú, kör alakú és szabálytalan alakú ívkeretek között . A versenytársak általában csak 1-2 típusok . típusokat támogatnak
Digitalizálás:Az opcionális MES rendszer felkészíthető a gyár tárgyak internete (IoT) való kapcsolattartáshoz, amely a legtöbb versengő termék hiányzik .
Acélképző gép gyártósora ajánlott alkalmazható forgatókönyvei
Előnyben részesített gyártósor:Az alagútprojektek kötegelt felépítése, előregyártott alkatrészgyárak (havi kereslet nagyobb vagy egyenlő 2, 000 darabok) .
Opcionális hagyományos/félautomata:A rendkívül speciális specifikációk tesztszakasza vagy előállítása (e . G ., nem szabványos ívelt felületi ívkeretek) .
Műszaki paraméterek
|
Projekt |
Műszaki paraméterek |
Megjegyzés |
|
Fő funkciók |
Automatikus etetés, kézi folyamatos hegesztés, automatikus hideg hajlítás, automatikus plazmavágás, automatikus megragadás, a véglemezek automatikus hegesztése és a késztermékek automatikus rakása |
Foglalja le a felületet a nem szabványos ívkeretek automatikus feldolgozásához és frissítéséhez |
|
A robotok száma |
Öt egység: Két véglemez -hegesztő robot, két csatlakozási lemez megragadó robot és egy vágó robot |
Öt lézeres szkennelő rendszerhez illeszkedjen |
|
I-BEAM modell |
# 14-25 |
|
|
A szekció acél akkordhossz -tartománya |
3.0 6.5 m |
|
|
Sugaras acél szakaszátartomány |
4.5 8.6 m |
|
|
A szekciócél akkord magasságának tartománya |
Kevesebb vagy egyenlő, mint 1 méter |
|
|
Feldolgozási pontosság az acél ívhosszának |
± 2 mm |
|
|
Hideg hajlító lineáris sebesség |
Kevesebb vagy egyenlő 4,5 m /perc |
|
|
Szakasz acélvágó módszer |
Plazmavágás |
A salak -eltávolító területen felállítanak egy salakgyűjtő garatot |
|
Véglemez -etetési módszer |
Kézi etetés |
Helyezzen egyszerre 15 darabot (16 mm vastag) |
|
A véglemez hegesztési hatékonysága (16#) |
6-8 percenként percenként |
|
|
Hegesztő robotmodell |
Motoman-Ar1440 |
Yaskawa (hat tengely) |
|
Hegesztőgép modell |
D350Ⅱ |
Kaerda |
|
Hegesztési látásrendszer modell |
X-300R |
Tongzhou technológia |
|
A véglemez -megragadó robot modellje |
Motoman-GP12 |
Yaskawa (hat tengely) |
|
Robotvágó |
Motoman-GP8 |
Yaskawa (hat tengely) |
|
Plazmavágó tápegység |
Hy120 |
Huayuan |
|
A véglemez és a metszet acél közötti igazítási módszer |
Robot + lézer szkennelés helymeghatározás |
Két módszerrel megragadható: a központi lyuk és a kontúr pozicionálása |
|
A véglemez és a metszet acél közötti igazítási pontosság |
± 2 mm |
|
|
A késztermék -állványra rakott acélszakaszok mennyisége (16#, 6M) |
Tíz darab |
|
|
A termelési hatékonyság (16#, 6m) |
10 darab óránként |
|
|
A berendezés teljes ereje |
120 kW |
|
|
Tápegység |
380 V/50Hz |
|
|
Üzemi hőmérséklet |
-20-50 fok |
|
|
Légúti nyomás |
0,6mPa |
|
|
Külső dimenziók |
36*11*2.1m |
|
|
Berendezés súlya |
23Tons |
Jegyzet:A testreszabás elfogadható
Berendezés konfigurációs lista
|
Sorszám |
Alkatrész neve |
Specifikáció és modell |
Egység |
Mennyiség |
Márka |
|
1 |
Robot |
Motoman-Ar1440 |
Halmaz |
7 |
Yaskawa |
|
2 |
Hegesztési tápegység |
D350Ⅱ |
Halmaz |
2 |
Kaerda |
|
3 |
Áramellátás vágása |
Hy120 |
Halmaz |
1 |
Huayuan |
|
4 |
Lézeres látásrendszer |
X-300R |
Halmaz |
3 |
Tongzhou tudomány és technológia |
|
5 |
Érintőképernyő |
/ |
Halmaz |
2 |
Bukás |
|
6 |
Robotrendszer |
/ |
Halmaz |
7 |
Yaskawa |
|
7 |
PLC |
/ |
Halmaz |
2 |
Mitsubishi |
|
8 |
Rendszerintegráció |
/ |
Halmaz |
2 |
Xuhui intelligencia |
|
9 |
Etetési és anyagkészítő modul |
/ |
Halmaz |
1 |
Xuhui intelligencia |
|
10 |
Acélszakaszosító modul |
/ |
Halmaz |
1 |
Xuhui intelligencia |
|
11 |
Hideg formájú acélrész modul |
/ |
Halmaz |
1 |
Xuhui intelligencia |
|
12 |
Anyagi előkészítés és átviteli modul |
/ |
Halmaz |
1 |
Xuhui intelligencia |
|
13 |
Robothegesztő modul |
/ |
Halmaz |
1 |
Xuhui intelligencia |
|
14 |
A késztermékek gyűjtése és rakása |
/ |
Halmaz |
1 |
Xuhui intelligencia |


