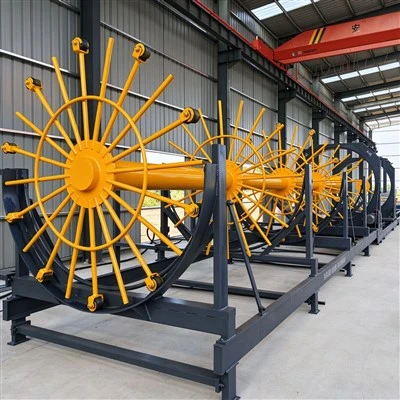
A cölöpalapozási acélketrecek feldolgozása során jelentős különbség van a költségszerkezetben a munkaerő-alapú kötés és az automatizált berendezés-feldolgozás között. A berendezések kiválasztásakor a kivitelező félnek nem csak a kezdeti beruházást kell figyelembe vennie, hanem átfogóan kell kiszámítania a hosszú távú átfogó költségeket is.
A munkaerő-alapú kötési mód szinte nem igényel nagyszabású eszközbefektetést, viszont munkaigényes művelet. Egy szabványos acélketreces csapatnak általában 6-8 képzett munkásra van szüksége a feladat közös elvégzéséhez. A költség főként a munkaerőköltségből, valamint a kötözési anyagokból, a vezetőség élelmezéséből és szállásából, valamint a hibákból és utómunkálatokból eredő veszteségből áll; ugyanazon termelési kapacitás mellett az összegységár viszonylag magas, így alkalmas rövid távú, kis szériás és szétszórt projektekre.
Az automatizált acélkalitkos hengeres hegesztőgép egyszeri beszerzési beruházással rendelkezik, a későbbi költségek pedig elsősorban az áramból és az alkatrészek karbantartásából állnak. Mindössze 1-2 kezelő kell az ügyelethez, amely több acélmunkást helyettesíthet, jelentősen csökkentve ezzel a munkaerőköltségeket. A berendezés szervo-vezérelt, a karikák pontos és stabil távolságával és a ketrectest átmérőjével. Az acélveszteség kisebb, a feldolgozási hatékonyság pedig elérheti a munkásoké 3-5-szörösét. Az egyméteres feldolgozási költség 30-50%-kal csökkenthető.
A megtérülési idő az éves feldolgozási mennyiségtől függ: nagyméretű, hosszú távú stabil ellátás előregyártott gyárak; út- és hidak, önkormányzati cölöpalapozási projektek, megfelelő éves feldolgozóképességű építkezések folyamatos kivitelezése gyorsabb megtérülési sebességgel. Ha a projekt szétszórt, és szinte nincs feldolgozási mennyiség, akkor a munkaerő-alapú kötés rugalmassági előnye szembetűnőbb.