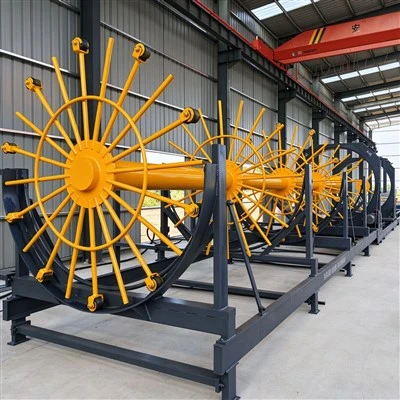
A megerősítő hálót széles körben használják erősítő anyagként a modern vasbeton konstrukciókban. Meghatározott időközönként elhelyezett hosszirányú és keresztirányú betonacélokból áll, amelyek metszéspontjaikban egységes rácsméretekkel rendelkező hálópaneleket alkotnak. A hagyományos kézi kötözéshez képest a gépesített hegesztés jelentősen javíthatja a termelés hatékonyságát, miközben egyenletesebb hálóméreteket, hegesztési minőséget és késztermék-specifikációt biztosít.
Az építőipari iparosítás, az előregyártás és a szabványos betonacél-feldolgozás fejlődésévelerősítőhálós hegesztőgépekegyre fontosabbá váltak betonacél feldolgozó üzemekben, előregyártott betonelem-gyárakban és infrastrukturális projektekben. A gép konfigurációjától függően a különböző modellek különböző betonacél-átmérőkhöz, hálóméretekhez, távolságigényekhez és gyártási kapacitásokhoz illeszthetők, lehetővé téve a gyártók számára, hogy megfeleljenek a különböző építési projektek feldolgozási követelményeinek.
A fő funkcionális jellemzői aacélhálós hegesztőgép
Az acélhálós hegesztőgép alapvető funkciója a hossz- és keresztirányú acélrudak automatikus pozicionálása és hegesztése az előre beállított rácstávolságon, ezáltal folyamatosan a méretkövetelményeknek megfelelő acélhálós lemezeket állítva elő.
A hálós panelek gyártása jellemzően automatikus adagolást, betonacél igazítást, pozicionálást és hegesztést foglal magában. Miután a kezelő a gyártási követelményeknek megfelelően beállította az olyan paramétereket, mint a betonacél átmérője, keresztirányú betonacél távolsága, a hosszanti betonacélok száma és a hálópanelek mérete, a gép automatikusan feldolgozza a hálópaneleket az előre beállított program szerint.
Az automatikus pozicionálás segít csökkenteni a kézi mérés és beállítás okozta hibákat, javítja a hálóméretek és a betonacél távolságok konzisztenciáját.
Aajellemzően többpontos szinkron hegesztési eljárást alkalmaz, amely lehetővé teszi a keresztirányú és a hosszirányú betonacél több metszéspontjának egyidejű hegesztését.
Az egyes kereszteződésekben végzett kézi hegesztéssel összehasonlítva a többpontos szinkronhegesztés csökkentheti az egyes hálópanelek feldolgozási idejét, és javíthatja a hegesztési varrat konzisztenciáját. Azon betonacél-feldolgozó üzemek esetében, amelyeknek folyamatosan nagy mennyiségben kell szabványosított hálópaneleket gyártaniuk, ez az eljárás jelentősen javíthatja a termelés hatékonyságát.
A modern merevítőhálós hegesztőgépek jellemzően PLC vezérlőrendszerekkel és ember-gép interfésszel (HMI) vannak felszerelve, amelyek lehetővé teszik a kezelők számára a feldolgozási paraméterek beállítását és beállítását a különböző termékspecifikációk szerint.
A tipikus paraméterek a következők:
- A betonacél átmérője
- Keresztirányú betonacél távolság
- Hosszirányú betonacél távolság
- Háló hossz
- Háló szélessége
- Hegesztési paraméterek
- Etetési sebesség
- Gyártási mennyiség
A digitális paraméterbeállítások csökkentik a különböző termékspecifikációk közötti váltáskor szükséges kézi beállítási időt, és javítják a gyártási folyamat konzisztenciáját és megismételhetőségét.
A háló méretei és a betonacél specifikációi projektenként változnak, ezért az erősítőhálós hegesztőgépeknek képesnek kell lenniük a különböző termékspecifikációk kezelésére.
A gép típusától és konfigurációjától függően az erősítőhálós hegesztőgép különböző átmérőjű betonacélok felhasználásával hálópaneleket készíthet. A hálótávolság, a panel méretei és egyéb termékleírások beállíthatók a konkrét projektkövetelményeknek megfelelően.
A betonacél-feldolgozó üzemek esetében a különböző betonacél- és hálóspecifikációk kezelésének képessége közvetlenül befolyásolja a rendelések és gyártási igények szélesebb körének kiszolgálását.
Az erősítőháló gyártása során a gép ismételt műveleteket hajt végre, mint például az adagolás, a pozicionálás, a hegesztés és a hálópanel kiürítése. Ezért a berendezés keretének, az adagoló mechanizmusnak és a hegesztőmechanizmusnak megfelelő szerkezeti szilárdsággal és stabilitással kell rendelkeznie.
A nagy teherbírású hegesztett acélszerkezetek, a precíziós erőátviteli alkatrészek és a jól megtervezett mechanikai elrendezés használatával a gép csökkentheti a rezgéseket és a hosszú távú működés során előforduló pozicionálási eltéréseket, elősegítve ezzel a stabil és folyamatos termelést.
Az acélhálós hegesztőgép fő feldolgozási technikái
Az acélhálós lemezek automatizált gyártása nem egyszerű hegesztési folyamat; több lépésből áll, beleértve az acélrúd adagolását, elrendezését, pozicionálását, hegesztését és a késztermék kimenetét.
Először készítse elő a betonacélokat a szükséges specifikációkkal a merevítőháló tervezési követelményeinek megfelelően.
A betonacél átmérőjének, minőségének, hosszának és felületi állapotának meg kell felelnie a gyártási követelményeknek. Huzalrúd esetén azt le kell tekercselni és a gép konfigurációjának megfelelően kell adagolni. Előre vágott betonacéloknál a rudakat a hálópanel méretei alapján a szükséges hosszúságra kell előkészíteni.
A hosszirányú betonacélokat az adagolómechanizmuson keresztül táplálják be a gépbe, és pontosan az előre beállított távolságnak megfelelően helyezik el őket.
Az automatikus adagolórendszer stabil és folyamatos betonacél adagolást biztosít, miközben egyenletes távolságot tart a szomszédos hosszirányú betonacélok között. Ez pontos pozícionálást biztosít a keresztirányú betonacél későbbi elhelyezéséhez és a hegesztéshez, segítve a kész hálópanelek méretkonzisztenciájának javítását.
A keresztirányú betonacélok automatikusan betáplálódnak a hegesztési területre az előre beállított távolságban, és pontosan elhelyezkednek a hosszanti betonacélokon, hogy kialakítsák a szükséges metszéspontokat.
A pontos pozicionálás ebben a szakaszban elengedhetetlen a konzisztens hálóméretek megőrzéséhez. Az automatikus adagolás és a CNC-vezérelt pozicionálás révén a gép csökkentheti a keresztirányú betonacélok kézi elhelyezésével járó távolsági eltéréseket, javítva a kész hálópanelek méretkonzisztenciáját.
A hossz- és keresztirányú acélrudak elhelyezése után a hegesztőrendszer az acélrudak metszéspontjain végez hegesztést.
A berendezés típusától és műszaki sémájától függően az acélhálós lemez hegesztése általában olyan módszereket alkalmaz, mint az ellenálláshegesztés. A hegesztési folyamat során az olyan paramétereket, mint az áramerősség, a nyomás és a feszültségezési idő ésszerűen össze kell hangolni, hogy biztosítsák a hegesztési pontok stabil csatlakozási minőségét.
A többpontos hegesztőberendezéseknél a hegesztés egyszerre több metszésponton is elvégezhető, ezáltal növelhető a hálólemez időegységenkénti gyártási sebessége.
A hegesztés után az acélhálós lemez a kimeneti mechanizmuson keresztül a késztermék területére kerül.
A gyártási módtól függően a késztermék feldolgozása történhet folyamatos kimenettel, fix hosszúságú vágással, vagy automatikus egymásra rakással. A nagyüzemi gyártáshoz egy automatizált szállító- és gyűjtőrendszer tovább konfigurálható a kézi kezelés csökkentése érdekében.
Az acélhálós hegesztőgép tipikus alkalmazási forgatókönyvei
A merevítőháló egységes méretű, kényelmes konstrukció és nagy erősítési hatékonyság jellemzi, ezért széles körben használják különféle mérnöki projektekben.
Az előregyártott betonelemek gyártása során az erősítőhálót falpanelek, födémek, csőszegmensek és egyéb előregyártott elemek megerősítésére lehet használni.
A merevítőhálós hegesztőgépek szabványos hálópaneleket állíthatnak elő tételesen, így biztosítva az előregyártott vasalás egyenletes ellátását az előregyártott betongyártáshoz.
Az út-, híd- és kommunális mérnöki munkákban az erősítőhálót széles körben használják betonszerkezetek, például járdák, hídfedélzetek és egyéb vasbeton alkatrészek megerősítésére.
Nagyszabású projekteknél az automatizált hegesztőberendezések csökkenthetik a betonacél kézi kötözési munkáit, javíthatják a gyártás hatékonyságát és támogathatják az erősítőháló folyamatos gyártását.
Lakóépületekben, kereskedelmi épületekben, ipari létesítményekben és egyéb építési projektekben a merevítő háló födémekben, falakban, alapokban és más vasbeton szerkezetekben használható.
A szabványos hálós panelek a kiviteli rajzok alapján előre legyárthatók, majd beépítésre az építkezés helyszínére szállíthatók. Ezzel a megközelítéssel csökkenthető a betonacél feldolgozási és összeszerelési munkája.
Az alagút-, metró- és földalatti építési projektek általában nagy mennyiségű megerősítést igényelnek egységes méretekkel és specifikációkkal.
A merevítőhálós hegesztőgépek különböző specifikációjú hálópaneleket készíthetnek a projekt követelményeinek megfelelően. Az így létrejövő erősítő háló felhasználható betonszerkezetekben és kapcsolódó vasalási rendszerekben.
A professzionális betonacél-feldolgozó üzemek számára az erősítőhálós hegesztőgépek a szabványos betonacél-feldolgozó sorok fontos részét képezhetik.
Az egységes gyártási paraméterek és az automatizált vezérlés révén a különböző hálóspecifikációk gyorsan átkapcsolhatók a rendelési követelményeknek megfelelően, segítve a berendezések kihasználtságát és a gyártásszervezés hatékonyságát.
Az acélhálós hegesztőgép jelentősége az acélfeldolgozás gyártásában
A gyártási módszerek szempontjából az erősítőhálós hegesztőgép jelentősége túlmutat a kézi hegesztés helyettesítésén. Fő értéke abban rejlik, hogy olyan kulcsfontosságú folyamatokat integrál, mint a betonacél adagolása, pozicionálása és hegesztése egy összehangolt automatizált munkafolyamatba.
Először is, az automatizált gyártás csökkentheti a kézi beavatkozást és a dolgozóktól való függést az ismétlődő feladatok során.
Másodszor, a digitális paramétervezérlés javíthatja a gyártási tételek közötti összhangot, különösen az olyan projekteknél, amelyeknél szigorú követelmények vonatkoznak a hálóméretekre és a betonacél-távolságra.
Ezenkívül a folyamatos termelés növelheti a teljes kibocsátást és stabilabb termelési folyamatot tarthat fenn. A nagy rendelési mennyiségekkel rendelkező betonacél-feldolgozó üzemek és előregyártott betonelem-gyárak esetében a stabil és automatizált gyártási folyamat tovább javíthatja az általános termelésirányítást.
Ugyanakkor az automatizált berendezések elősegíthetik, hogy a betonacél-feldolgozás fokozatosan elmozduljon a hagyományos, decentralizált helyszíni műveletekről a gyári, szabványos és digitalizált gyártási modellek felé.
Az acélhálós hegesztőgép kiválasztásakor figyelembe veendő műszaki tényezők
A különböző építési projektek eltérő követelményeket támasztanak az acélhálók specifikációira és teljesítményére vonatkozóan. Ezért a gép kiválasztásakor nem csak az elméleti gyártási sebességre kell összpontosítani, hanem a tényleges feldolgozási igényeket is átfogóan figyelembe kell venni.
A főbb technikai tényezők a következők:
- A feldolgozható acél átmérőinek tartománya
- A háló maximális szélessége és hossza
- A hossz- és keresztirányú acéltávolság tartománya
- Hegesztési módszer
- A hegesztési pontok száma és a szinkronhegesztési képesség
- Automatikus etetési mód
- Irányító rendszer
- Berendezés gyártási ciklus
- Késztermék kibocsátási módja
- A berendezés működésének stabilitása
- Karbantartás utáni és műszaki támogatás
Tengerentúli projektek esetén a berendezés kiválasztásánál olyan tényezőket is figyelembe kell venni, mint a helyi elektromos szabványok, a telepítési feltételek, a kezelőfelület követelményei, a pótalkatrészek elérhetősége és a távoli műszaki támogatás.
Ezért az erősítőhálós hegesztőgép kiválasztását nem szabad kizárólag a berendezés modellje alapján választani. A gép konfigurációját a betonacél specifikációinak, a hálóméreteknek, a szükséges gyártási kapacitásnak és a tényleges működési feltételeknek megfelelően kell meghatározni, biztosítva, hogy a berendezés megfelelően illeszkedjen az adott gyártási követelményekhez.
Szakmai összefoglaló
Az erősítőhálós hegesztőgép fontos berendezés a betonacél-feldolgozás automatizálásához. Alapvető értéke abban rejlik, hogy a hagyományos merevítőháló-gyártást folyamatos, szabványosított és szabályozható folyamattá alakítja az automatikus adagolás, a precíz pozicionálás, a többpontos szinkronhegesztés és a CNC vezérlés révén.
A feldolgozás szempontjából a berendezés több műveletet is magában foglal, beleértve a betonacél adagolását, pozicionálását, keresztirányú betonacél elhelyezését, hegesztést a betonacél kereszteződéseiben és a kész hálópanel kiürítését. Alkalmazási szempontból a merevítőhálós hegesztőgépek különféle területeken használhatók, beleértve az előregyártott betonelemek gyártását, az épületek építését, az út- és hídtervezést, alagút- és földalatti projekteket, valamint a professzionális betonacél feldolgozó üzemeket.
Ahogy az építőipar iparosítása és a szabványos betonacél-feldolgozás tovább fejlődik, az erősítőháló-gyártás magasabb követelményeket támaszt a feldolgozási pontosság, a gyártási hatékonyság, a berendezések stabilitása és az automatizálás tekintetében. Ezért a berendezés kiválasztását olyan tényezőkön kell alapul venni, mint a betonacél átmérője, a háló specifikációi, a hegesztési követelmények, a gyártási kapacitás és a tényleges működési feltételek, nem pedig kizárólag az ár vagy a gyártási sebesség alapján.
Hosszú távú gyártási szempontból egy megbízható erősítőhálós hegesztőrendszernek többre van szüksége, mint egy stabil mechanikai szerkezetre és egyenletes hegesztési teljesítményre. Átfogó képességeket kell biztosítania az automatikus vezérlés, a specifikációváltás, a termelés hatékonysága, az egyszerű karbantartás és a műszaki támogatás terén is. A berendezések képességeinek és a tényleges feldolgozási követelményeknek való összehangolásával a gyártók jobban megfelelhetnek a modern betonacél-feldolgozás növekvő igényeinek a hatékonyság, a konzisztencia, a szabványosítás és az automatizálás terén.