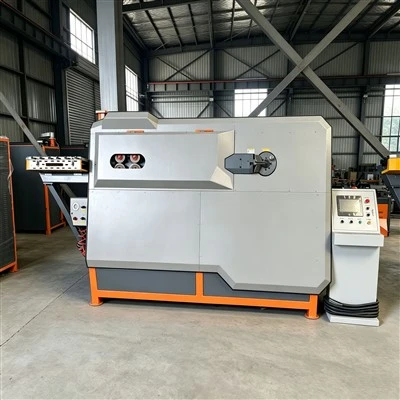
A acélrúd egyengető és vágó gépegy speciális berendezés, amely a mechanikus sebességváltót és a digitális vezérlést használja központi elemként. Az egyengető mechanizmuson keresztül kiküszöböli az acélrudak hajlítási feszültségét, majd fix hosszúságú{1}}vágást végez a vágómechanizmuson keresztül. Alapvető értéke az acélrúd alapanyagok (köracél rudak és egyenes acélrudak) hajlítási deformációinak megoldásában rejlik, felváltva a nem hatékony hagyományos kézi kalapálási, egyengetési és vágási módszereket. Megvalósítja az acélrúd-feldolgozás előzetes szabványosítását, a hossz-meghatározás pontosságát és a gyártási hatékonyság javítását. Ez az első kulcsfontosságú technológiai berendezés az acélrúd-feldolgozási munkafolyamatban olyan területeken, mint az építőipar, az infrastruktúra és az előregyártott alkatrészek.
Alapkomponensek és folyamatfolyamat
A kulcsfelszerelés összetétele
A teljes berendezéskészlet hét központi rendszerből áll, amelyek összehangoltan működnek a precíz és stabil egyengetési és vágási folyamatok biztosítása érdekében.
Etetési rendszer:Feltekercselt acélrudak elrendezési kerettel és adagolási vezetőmechanizmussal van felszerelve, amely tartalmaz egy -befűzésgátló eszközt és feszességet beállító görgőket, amelyek megakadályozzák az acélrudak összegabalyodását vagy elmozdulását adagolás közben.
Egyengető mechanizmus:Több készletből álló (általában 6–12 készlet) egyengető kerék kombinált kialakítását alkalmazza. A kerekek nagy-keménységű ötvözetből készülnek (HRC nagyobb vagy egyenlő, mint 60). A kerékkészletek távolságának és szögének beállításával alkalmazkodik a különböző átmérőjű acélrudak hajlítási korrekciójához.
Vontatási rendszer:A kettős vonógörgők (gumi -csúszásgátló görgők vagy ötvözött hengerek) és szervomotorok hajtják, a vontatási sebesség állítható (általában 0–60 méter percenként). Stabilan áthúzza az acélrudakat az egyengető mechanizmuson, miközben kódolóval dolgozik, hogy pontos hosszmérést érjen el.
Vágó végrehajtó egység:A hagyományos modellek hidraulikus meghajtású vágókéseket használnak, amelyek gyorsacélból- vagy ötvözött szerszámacélból készülnek. A vágási löket legfeljebb 50 milliméter, az egyszeri vágási idő pedig legfeljebb 0,5 másodperc, ami lehetővé teszi a folyamatos, nagy{4}frekvenciás vágást.
Elektronikus vezérlőrendszer:A PLC-vezérlőn és az érintőképernyőn található, és támogatja az olyan paraméter-beállításokat, mint a vágási hossz, a vágási mennyiség és a vontatási sebesség. Hosszú memória funkcióval és hibariasztással rendelkezik, egyszerű és intuitív kezelési felülettel.
Kiürítési és gyűjtési rendszer:Tartalmazza az ürítési vezetővályúkat és a késztermék-gyűjtő állványokat. Egyes modellek automatikus válogatóberendezésekkel vannak felszerelve, amelyek lehetővé teszik a késztermékek osztályozását és egymásra rakását a különböző hosszúságú specifikációk szerint.
Biztonsági védelmi rendszer:Az adagolónyílás védőhálóval, a vágómechanizmus védőburkolattal van ellátva, a rendszerben vészleállító gomb és túlterhelés elleni védelem található az acélrúd kilökődéséből vagy mechanikai meghibásodásából eredő balesetek megelőzésére.
Szabványosított gyártási folyamatok
Előre beállított paraméter:A beviteli paraméterek, mint például a vágási hossz, a tétel mennyisége és a vontatási sebesség az érintőképernyőn, és a rendszer automatikusan összehangolja az egyengető és vágóprogramokat.
Nyersanyag takarmányozás:Rögzítse a feltekercselt acélrudakat az elrendezési kereten, és húzza át a végüket az adagoló-vezető mechanizmuson, az egyengetőkerék-készleten és a vonógörgőkön, amíg el nem érik a vágókés helyzetét.
Egyenesítés és kalibrálás:Indítsa el a berendezést és járassa terhelés nélkül. Állítsa be az egyengetőkerekek szögét és távolságát, miközben figyeli a rudak kisülési állapotát, hogy az egyengetés után ne legyen nyilvánvaló elhajlás.
Próbavágási ellenőrzés:Végezzen próbavágást 1-2 acélrudakon, és mérje meg a vágási hossz hibát. Ha túllépi a tűréshatárt, finoman-hangolja be a vontatási kódoló paramétereit, amíg a pontosság el nem éri a szabványt.
Csoportos gyártás:Aktiválja az automatikus üzemmódot. A berendezés az előre beállított paraméterek szerint folyamatosan működik. A vonórendszer meghúzza az acélrudakat az egyengetéshez, és a beállított hossz elérésekor a vágókés gyorsan elvágja azokat. A késztermékek ezután a gyűjtőrendszerbe kerülnek.